


U suvremenim sustavima upravljanja industrijskom automatizacijom, koordinirani rad programabilnih logičkih kontrolera (PLC) i pogona s promjenjivom frekvencijom (VFD) postao je temeljno rješenje za upravljanje motorom. Međutim, u praktičnim primjenama, nepravilno rukovanje tehničkim detaljima tijekom njihovog povezivanja često dovodi do kvarova-od prekida rada opreme do oštećenja hardvera. Ovaj će rad temeljito analizirati tipične probleme u vezama PLC-VFD-a, pružajući sustavna rješenja za sve dimenzije uključujući usklađivanje signala, potiskivanje smetnji i konfiguraciju parametara.
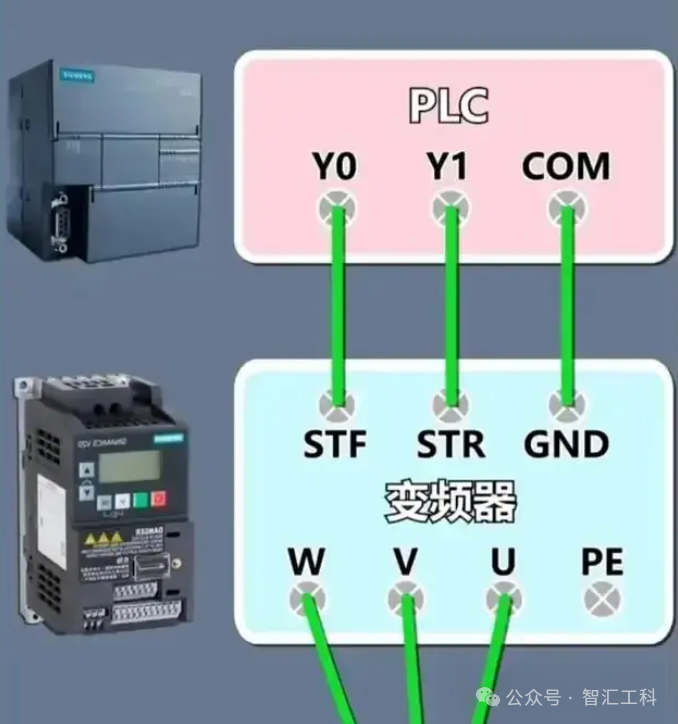
I. Problemi s kompatibilnošću hardverskog sučelja
Primarna briga u fizičkom povezivanju PLC-a s VFD-om je kompatibilnost razine signala. U praksi se često javljaju kvarovi u komunikaciji zbog nepravilne konfiguracije završnog otpornika na RS485 portovima. Na primjer, studija slučaja linije za pakiranje hrane otkrila je da kada je komunikacijska udaljenost premašila 50 metara bez aktiviranja završnog otpornika od 120Ω, stopa pogreške je porasla za 300%. U scenarijima analogne kontrole, pri povezivanju izlaza od 0-10V Mitsubishi PLC-ova serije FX na Siemens MM440 VFD-ove, mora se uzeti u obzir usklađivanje impedancije-ulazna impedancija VFD-a mora premašiti 22kΩ kako bi se osigurala točnost signala napona. Potrebna je posebna pažnja za određene kućne VFD uređaje koji koriste strujne-vrste ulaza (npr. 4-20 mA). Izravna veza s naponskim izlaznim PLC modulima zahtijeva precizni otpornik od 250Ω za V/I pretvorbu.
Za digitalno upravljanje, kada izlazni kontakti releja Omron CP1H PLC-a izravno pokreću pretvarače Schneider ATV310, životni vijek kontakta može se skratiti na jednu-petinu standardne vrijednosti zbog čestih prebacivanja. Preporuča se usvojiti izolacijsko rješenje optokaplera ili paralelno spojiti RC međuspremnik (obično 0,1 μF + 100Ω) na izlazu PLC-a. To može smanjiti energiju kontaktnog luka za 70%. Stvarni podaci mjerenja iz radionice za zavarivanje automobila pokazuju da je ugradnja međuspremnika povećala mehanički životni vijek releja s 500.000 ciklusa na preko 2 milijuna ciklusa.
II. Provedene elektromagnetske smetnje i potiskivanje
Visoko{0}}smetnje u industrijskim okruženjima prvenstveno potječu od brzih preklapanja IGBT-ova u pogonima s promjenjivom frekvencijom (VFD). Testiranje pokazuje da jedan VFD od 22kW može generirati du/dt vrijednosti koje dosežu 5kV/μs. Ove smetnje utječu na sustave na dva načina: prvo, prostorno zračenje remeti CPU modul PLC-a, manifestirajući se kao programsko bježanje ili nagli skokovi u vrijednostima AD uzorkovanja; drugo, provodi se kroz zajedničke petlje uzemljenja, uzrokujući pogreške komunikacijskih bitova. U studiji slučaja postrojenja za pročišćavanje otpadnih voda, zajedničko uzemljenje između VFD-a i PLC-a uzrokovalo je valovitost od 0,5 V u analognim signalima. Implementacija-uzemljenja u jednoj točki i zamjena signalnih kabela s oklopljenim upletenim-paricama (s oklopom uzemljenim na jednom kraju) smanjili su smetnje na 0,02 V.
Za RF smetnje uzrokovane PWM izlazima preporučuje se slojevita strategija zaštite: Razina 1: Instalirajte magnetske prstenove (nikl-cink feritni materijal, impedancija veća od ili jednaka 1kΩ na 100MHz) na ulaz napajanja VFD-a. Razina 2: Odvojite zone jake-struje i niske-struje unutar kontrolnog ormarića, održavajući minimalni razmak od 20 cm. Razina 3: Potpuno zaštitite osjetljive signalne vodove metalnim cjevovodima. Terensko testiranje u poluvodičkoj čistoj sobi pokazalo je da ovaj pristup smanjuje stopu RS485 komunikacijskih pogrešaka PLC-a s 10⁻4 na 10⁻⁸.
III. Zajednička optimizacija softverskih parametara
Kada su hardverske veze normalne, ali je izvedba upravljanja loša, to često proizlazi iz neusklađenosti parametara. U načinu upravljanja brzinom, pretvarač Yaskawa GA700 zahtijeva sinkronizaciju s ciklusom skeniranja PLC-a: kada je ciklus skeniranja programa PLC-a 10 ms, vrijeme odziva brzine pretvarača trebalo bi biti postavljeno na 20-30 ms. Ako se postavi prekratko (npr. 5 ms), uzrokuje fluktuacije brzine motora od ±3% nazivne vrijednosti. Podaci o otklanjanju pogrešaka iz aplikacije tekstilnih strojeva pokazali su da je postavljanje PID ciklusa prilagodbe na dvostruki PLC ciklus skeniranja poboljšalo točnost kontrole napetosti pređe za 40%.
Konfiguracija komunikacijskog protokola zahtijeva još finije usklađivanje. U Modbus RTU načinu rada, stope neuspjeha komunikacije između Delta DVP serije PLC-ova i ABB ACS550 pretvarača dosegle su 15%, prvenstveno zbog sukoba postavki stop bita. Eksperimenti su potvrdili da kada je PLC postavljen na 1 zaustavni bit, a pretvarač na 2 zaustavna bita, vjerojatnost greške kontrolne sume poruke doseže 23%. Ispravan pristup je omogućiti kombinaciju "2-bit stop bit + even parity" na strani PLC-a, postižući stopu uspješnosti komunikacije od 99,99%. Za PROFIBUS-DP komunikaciju, odstupanje takta između Siemens S7-1500 i Danfoss FC302 mora se kontrolirati unutar 1/4 bita vremena; inače dolazi do povremenog gubitka podataka.
IV. Tipični postupak dijagnostike kvara
Kada dođe do prekida komunikacije, preporučuje se slojeviti dijagnostički pristup: prvo upotrijebite osciloskop za pregled signala fizičkog sloja (npr. diferencijalni napon RS485 A/B linije trebao bi biti veći ili jednak 1,5 V). Zatim snimite poruke pomoću analizatora protokola (normalni Modbus okviri trebali bi imati razdoblja tišine od 3,5 znakova). Na kraju, provjerite dosljednost parametara (odstupanje brzine prijenosa mora<2%). In a cement plant vertical mill case, communication chip damage caused by ground potential differences was identified. The issue was completely resolved by implementing fiber optic converters for isolation.
Za anomalije analognog upravljanja uspostavite standardizirani postupak ispitivanja: Prvo izmjerite napon na izlaznom terminalu PLC-a (dopušteno odstupanje od ±0,1%); Drugo, provjerite ulaznu vrijednost prikaza na strani pretvarača (potrebna je kalibracija ako odstupanje prelazi 1%); Na kraju, provjerite krivulju odziva kontrole. Zapisi iz projekta rekonstrukcije stroja za injekcijsko prešanje pokazuju da je zamjena izvornog 12-bitnog modula 16-bitnim DA modulom visoke preciznosti smanjila odstupanje težine proizvoda s ±5g na ±0,8g.
V. Vrhunska-tehnička rješenja
Sljedeća-generacija industrijske Ethernet tehnologije redefinira arhitekturu-pretvarača PLC-a. Tehnologija sabirnice EtherCAT smanjuje komunikacijske cikluse na 100 μs. Kada je uparen s hardverskim sučeljem-u stvarnom vremenu pretvarača Siemens G120X, postiže točnost sinkronizacije od ±1μs. Nakon implementacije ovog rješenja, stroj za valjanje elektroda litijeve baterije postigao je točnost kontrole debljine od ±0,5 μm. Dodatno, tehnologija-mreže osjetljive na vrijeme (TSN) omogućuje standardni prijenos Ethernet okvira naredbi za kontrolu pokreta. Kada su B&R X20 PLC-ovi i Lenze 9400 pretvarači umreženi putem TSN-a, podrhtavanje se može kontrolirati unutar 500 ns.
Rješenja za bežično povezivanje također ulaze u industrijske primjene. Serija ABB ACS880 podržava WLAN-IEEE802.11ac povezivanje. U mobilnim aplikacijama kao što su dizalice, u kombinaciji s redundantnim komunikacijskim mehanizmima PLC-a (npr. dvo-kanalni hot standby), prosječno vrijeme prebacivanja može se održavati ispod 50 ms. Testni podaci pokazuju da pouzdanost komunikacije ostaje na 99,9% čak i pri -75dBm jačini signala u pojasu od 2,4GHz.
Kako industrija 4.0 napreduje, povezivost između PLC-ova i pogona razvijat će se prema-suradnji na razini sustava. Inženjerima se savjetuje da se usredotoče ne samo na pojedinačne tehničke detalje, već i na ovladavanje metodologijama holističkog dizajna za umrežene upravljačke sustave. Iskorištavanje tehnologije digitalnog blizanaca za pret-provjeru rješenja za povezivanje može značajno smanjiti-rizike puštanja u rad na licu mjesta. Projekt pametne tvornice pokazao je da je tehnologija virtualnog puštanja u pogon smanjila probleme povezivanja za 80% i skratila cikluse puštanja opreme u rad za 40%.